


Слэб — продольный или поперечный спил ствола с живой кромкой. Из него делают столешницы, барные стойки, подоконники. После сушки спил выгибается корытом или закручивается винтом, на поверхности остаются борозды от пилы. Широкую заготовку через рейсмус не пропустить, поэтому плоскость выводят фрезой большого диаметра на станке с ЧПУ или ручным фрезером на салазках.
Как устроена фреза для выравнивания слэбов
Рабочая часть похожа на короткий широкий диск на хвостовике. У моделей в каталоге OLMItool диаметр составляет 25,4–60 мм, высота режущей части — 8,5–14 мм. Фреза работает торцом и за один проход снимает тонкую стружку с полосы шириной в собственный диаметр.

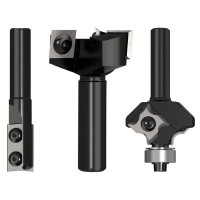
На фото видны два типовых исполнения. Крестообразный корпус несёт четыре ножа по краям лопастей. Чашеобразный корпус держит три ножа по краю чаши. Ножи представляют собой квадратные твердосплавные пластины, мастер прикручивает их к стальному корпусу винтами под шестигранный ключ.
Кромка на краю широкой фрезы движется быстрее, чем у узкой при тех же оборотах, поэтому фрезер выставляют на меньшие обороты. А каждый проход захватывает полосу шириной до 60 мм, и мастер обходит слэб за меньшее число проходов.
Почему для слэба берут фрезу со сменными ножами
У квадратного ножа четыре режущие кромки — в характеристиках каталога это отмечено как Z4. Когда кромка затупилась, нож поворачивают на 90° и продолжают работу. После четырёх поворотов пластину меняют на новую, корпус остаётся прежним.
Диаметр фрезы при этом не меняется. Нож упирается в посадочное гнездо корпуса и после каждой замены встаёт в ту же точку. Для станка с ЧПУ это важно: программу не приходится пересчитывать под новый размер инструмента.
Пользователи станков отмечают характерный признак износа. Вместо стружки фреза начинает выдавать пыль, а под увеличением на кромках видны мелкие сколы. Поворот ножей на свежую кромку возвращает нормальную стружку.
Фрезы для выравнивания слэбов в каталоге
В разделе фрез для выравнивания поверхности со сменными ножами представлены следующие модели TIDEWAY:
| Артикул | Зубья | Диаметр, мм | Высота реза, мм | Хвостовик, мм | Нож, мм |
| LC6912508 | Z2 | 25,4 | 12 | 8 | 12×12×1,5 |
| LC66300711 | Z3 | 35 | 10 | 8 | 10,5×10,5×2,2 |
| LC6953808 | Z2+2 | 38,1 | 12 | 8 | 12×12×2,2 |
| LC66300511 | Z3 | 38 | 12 | 12 | 12×12×2,2 |
| LC6955012 | Z2+2 | 50,8 | 14 | 12 | 14×14×2,0 |
| LC6986012 | Z3 | 60 | 8,5 | 12 | — |
| LC66300411 | Z3 | 60 | 12 | 12 | 12×12×2,2 |
Модели с хвостовиком 8 мм встают в фрезеры с цангой 8 мм. Фрезы диаметром 50–60 мм выпускают с хвостовиком 12 мм: широкий корпус создаёт большую нагрузку, и толстый хвостовик держит её без изгиба.
Как выбрать диаметр под фрезер или станок
Для ручного фрезера на салазках многие мастера выбирают диаметр до 50 мм. Салазки уступают станине станка по жёсткости, и широкую фрезу при ручном ведении труднее удержать в ровном ходе. На станке с ЧПУ или на тяжёлом стационарном столе для выравнивания ставят фрезы 60 мм и крупнее.
Фреза меньшего диаметра допускает более высокие обороты, и шпиндель отдаёт всю мощность. Мастера, которые снимают за проход 6 мм и больше, поэтому выбирают фрезу поменьше.
Хвостовик вставляют в цангу на максимальную длину. Чем меньше вылет, тем меньше биение на краю широкого корпуса.
ВНИМАНИЕ! Широкая фреза усиливает любой перекос шпинделя. Если ось фрезы отклонилась от вертикали хотя бы на доли градуса, один край корпуса режет ниже другого, и каждая полоса оставляет на слэбе ступеньку. Перпендикулярность шпинделя проверяют до начала работы.
Режимы фрезерования слэба
Производители фрез и мастерские приводят близкие значения, они подходят как стартовая точка.
| Параметр | Ручной фрезер на салазках | Станок с ЧПУ |
| Обороты, об/мин | 12 000–14 000 | около 12 000 |
| Подача | равномерная, вручную | 3,8–6,4 м/мин |
| Съём за проход, мм | 1,5–3 | 1,5–3 |
| Шаг между проходами | 50% диаметра | 50–80% диаметра |
Верхний предел оборотов ставит производитель конкретной фрезы. Для широких моделей он ниже: например, у фрезы диаметром 63,5 мм американского бренда Whiteside потолок составляет 12 000 об/мин. Действует простое правило — чем шире режущая часть, тем ниже обороты.
Производители советуют шаг от половины диаметра фрезы до 70–80% диаметра. Малый шаг страхует от неточной настройки: при небольшом перекосе шпинделя соседние полосы перекрываются, и ступеньки на поверхности сглаживаются. На станке с выверенным шпинделем шаг увеличивают и проходят слэб быстрее.
Правильность режима мастер оценивает по отходам. Несколько признаков подсказывают, что именно поправить:
- из-под фрезы летит стружка — режим подобран верно;
- фреза выдаёт пыль — обороты стоит снизить или увеличить съём за проход;
- на дереве появляются следы прижога — помогают те же меры, что и при пыли;
- фрезер проседает по оборотам и перегревается — съём за проход слишком велик для его мощности.
Подготовка слэба к фрезеровке
Слэб с винтом или корытом качается на столе, и фреза снимает разное количество материала на разных участках. Перед работой спил выставляют так, чтобы он лежал без качки.
Подготовка занимает немного времени и экономит часы фрезеровки:
- подложить клинья под углы и края, которые висят над столом;
- упереть слэб в бруски-упоры, чтобы он не сдвигался под нагрузкой;
- снять крупные горбы электрорубанком, оставив фрезе меньше работы;
- подключить аспирацию — широкая фреза выбрасывает мелкую пыль.
Порядок выравнивания
Мастер ведёт фрезу параллельными полосами с перекрытием около 50%. На изогнутом участке фрезе приходится снимать больше материала по высоте. В таком месте мастер уменьшает ширину прохода, и нагрузка на фрезер остаётся прежней.
Слэб меняет форму по ходу работы. Древесина освобождается от напряжений, и после выравнивания одной стороны противоположная выгибается. Мастера с пилорам описывают типичный случай: первая сторона уже ровная, но после переворота слэб качается из края в край на величину до 3 мм.
Работу поэтому ведут поочерёдно:
- выровнять первую сторону примерно на три четверти;
- перевернуть слэб и выровнять вторую сторону;
- вернуться к первой и пройти её начисто;
- при необходимости повторить чистовой проход на второй стороне.
ВАЖНО! Готовый слэб хранят так, чтобы воздух одинаково омывал обе пласти. Если одна сторона лежит на полу или накрыта плёнкой, а вторая открыта, спил снова поведёт корытом.
Слэбы с эпоксидной смолой
Столы-реки и заливки смолой фрезеруют тем же инструментом, но с поправкой на материал. Американские продавцы фрез отмечают, что ножи с наклоном на подъём стружки оставляют на эпоксидке мелкие выщерблины. Для таких изделий производители предлагают отдельные модели фрез с другой геометрией ножей. Перед обработкой большой заливки результат проверяют на краю изделия.
Уход за фрезой
Смола из древесины и пыль налипают на ножи и корпус. Налёт мешает отводу стружки и вызывает прижоги. Фрезу замачивают в средстве для очистки инструмента до 30 минут, затем отчищают нейлоновой или латунной щёткой.
Перед поворотом ножей гнездо очищают от стружки. Крошка под пластиной сдвигает кромку, и фреза начинает оставлять ступеньки.
Заключение
Для слэба подходит фреза большого диаметра со сменными ножами: она выводит плоскость на спиле, который не помещается в рейсмус. Ручному фрезеру хватает моделей до 50 мм на хвостовике 8 или 12 мм, станок с ЧПУ берёт и 60 мм. Результат определяют три вещи: перпендикулярность шпинделя, шаг между проходами по настройке станка и поочерёдная обработка обеих сторон.
Вопросы и ответы
Можно ли выровнять слэб ручным фрезером?
Да, на салазках — раме с направляющими, по которым фрезер ездит над заготовкой. Для такой работы чаще берут фрезу диаметром до 50 мм и снимают по 1,5–3 мм за проход.
Почему после выравнивания на слэбе остаются ступеньки?
Чаще всего ось шпинделя отклонилась от вертикали, и широкий шаг между проходами делает перекос заметнее. Вторая причина — стружка под ножом, которая сдвинула кромку.
Сколько служит один нож?
Каждый квадратный нож даёт четыре рабочие кромки. Срок службы зависит от породы и смолистости древесины. Пора поворачивать нож, если вместо стружки фреза выдаёт пыль.