

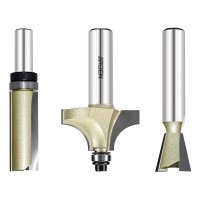
Монолитная твердосплавная фреза Ø16 мм после переточки теряет 0,2–0,5 мм диаметра, и паз перестаёт попадать в размер. Переточка стоит 400–800 рублей и занимает от трёх дней в стороннем сервисе. У фрезы со сменными ножами изнашиваются только твердосплавные пластины — комплект из двух ножей стоит 600–1 200 рублей, замена занимает две минуты прямо у станка. Стальной корпус выдерживает десятки таких циклов без потери геометрии.

Как устроена фреза со сменными ножами
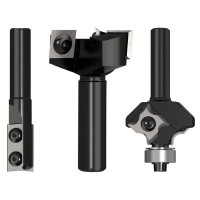
Конструкция делится на две части. Корпус из инструментальной стали несёт хвостовик, посадочные карманы и упорные площадки. В карманы винтами крепятся твердосплавные ножи — плоские пластины толщиной 1,5–2 мм с заточенной кромкой.
Корпус в резании не участвует, он держит геометрию и передаёт крутящий момент. Основной износ приходится на ножи, к расходникам добавляются крепёжные винты и подшипник у обгонных моделей. Отсюда главный экономический эффект: покупатель один раз платит за корпус и дальше докупает расходник.
Ножи выпускают в стандартизованных типоразмерах: 12×12×1,5 мм, 14×14×2 мм, 30×12×1,5 мм и другие. Прямоугольные пластины (например, 30×12) имеют две рабочие кромки. Квадратные же ножи (12×12, 14×14) имеют заточку с четырёх сторон. Изношенный нож просто поворачивают на 90 градусов, получая до четырёх рабочих циклов с одной пластины без доплаты.
ВАЖНО! Совпадение габаритов ножа не гарантирует совместимость с корпусом другого производителя. Различаются глубина кармана, положение упорной площадки и резьба под винт, из-за чего кромка встаёт с перекосом или выходит за расчётный диаметр. Перед заказом расходника сверяют артикул ножа с паспортом конкретной серии фрезы.
Сколько стоит фреза со сменными ножами и когда она окупается
Прямая монолитная фреза Ø16 мм с высотой реза 30 мм стоит порядка 3 500–5 000 рублей. Корпус со сменными ножами того же размера обойдётся в 6 000–8 500 рублей, комплект из двух твердосплавных ножей — 600–1 200 рублей.
Монолитная фреза выдерживает две-три переточки, после чего диаметр уходит за пределы допуска и инструмент списывают. В пересчёте на один рабочий ресурс монолит стоит около 1 700 рублей амортизации плюс 600 рублей за переточку, комплект сменных ножей — 900 рублей. Разница примерно в 1 400 рублей на цикл гасит переплату за корпус за шесть-семь замен ножей. Мебельный цех с посменной загрузкой проходит эту точку за три-четыре месяца, небольшая столярная мастерская — примерно за год.
К прямой арифметике добавляется скрытая экономия. Переточка монолитной фрезы в стороннем сервисе стоит 400–800 рублей и занимает от трёх дней, за которые станок либо простаивает, либо работает вторым комплектом инструмента. Замена ножей происходит прямо у станка между заказами.
Точность диаметра при замене ножей и после переточки
Переточка монолитной фрезы снимает 0,2–0,5 мм диаметра за цикл. Инструмент Ø16 мм после двух заточек даёт 15,0–15,6 мм, и паз выходит уже номинала на несколько десятых. Технолог вносит коррекцию в управляющую программу под каждую переточенную фрезу, а комплект инструмента одного типоразмера превращается в набор с разными фактическими диаметрами.
Замена ножей возвращает диаметр к заводскому значению. Упорная площадка кармана фиксирует положение кромки с повторяемостью в пределах 0,02–0,05 мм, поэтому корпус держит размер весь срок службы. Для серийного выпуска фасадов и корпусной мебели это снимает необходимость пересчитывать программу после каждого обслуживания инструмента.
Ножи для фрез: какой сплав выбрать под материал
Твёрдый сплав подбирают под конкретную задачу, и сменная конструкция позволяет менять сплав без покупки нового инструмента.
Ножи из мелкозернистого сплава с зерном 0,5–0,8 мкм держат острую кромку на массиве и мягких породах.
Плотный сплав с повышенным содержанием кобальта держит удар меламина на ЛДСП и МДФ, где абразив садит обычную кромку за смену.
Ножи с алмазным напылением или PCD-вставкой работают по искусственному камню и композитам, где обычный сплав садится за смену.
Профильные ножи с радиусом или фаской ставятся в корпус той же серии и меняют форму реза без замены всей фрезы.
Один корпус с тремя комплектами ножей заменяет три отдельные фрезы и снижает сумму, замороженную в инструменте.
Виды фрез со сменными ножами: прямые, обгонные, торцевые, V-образные
Производители выпускают фрезы со сменными ножами в четырёх основных исполнениях — под пазы, кромку по шаблону, торцевание и фаску.
Прямые пазовые формируют паз с вертикальными стенками и плоским дном. Рабочий диапазон диаметров 12–35 мм, высота реза до 50 мм. Основное применение — выборка под полку, четверть, шпонку.
Обгонные с подшипником ведут инструмент по шаблону: подшипник катится по кромке образца, ножи повторяют контур. Верхний подшипник расположен над режущей частью и катится по шаблону, закреплённому поверх заготовки. Нижний стоит на торце фрезы и работает с шаблоном под деталью. Модели с двумя подшипниками позволяют перевернуть заготовку при встречном направлении волокон, сохранив ту же оснастку.
Торцевые для выравнивания снимают верхний слой со слэба или щита. Диаметры 50–120 мм, две-четыре пластины по окружности. Проход по эпоксидному слэбу такой фрезой заменяет часы работы рубанком.
V-образные режут фаску и декоративный паз под углом 45, 60 или 90°. Угол задаёт наклон кармана в корпусе, поэтому под каждое значение берут отдельную фрезу, а сменный нож восстанавливает остроту кромки.
Ограничения фрез со сменными ножами: малый диаметр, обороты, спиральная геометрия
Сменная конструкция уступает монолиту по трём параметрам — минимальному диаметру, предельным оборотам и доступной геометрии.
Малые диаметры — карман с винтом физически не помещается в тело фрезы тоньше 10–12 мм. Для пазов Ø3–8 мм альтернатив монолиту нет.
Высокие обороты — корпус со сменными ножами имеет больший дисбаланс, рабочий потолок обычно 12 000–18 000 об/мин против 24 000 у монолита. Раскрой тонкого пластика на скоростном шпинделе остаётся за цельным инструментом.
Сложная спиральная геометрия — компрессионные и рашпильные фрезы в сменном исполнении встречаются редко, а нестинг на ЛДСП по-прежнему требует монолитной компрессионной спирали.
ВНИМАНИЕ! Момент затяжки винта критичен. Перетяжка срывает резьбу М3–М5 в стальном корпусе и превращает инструмент в металлолом, недотяжка выбрасывает нож на рабочих оборотах. Производители указывают 1,5–3 Н·м; без динамометрического ключа ориентир — короткий Г-образный шестигранник из комплекта, затянутый усилием пальцев без рычага.
Как менять ножи на фрезе и обслуживать корпус
Карманы очищают от смолы и опилок при каждой замене — крошка под пластиной уводит кромку из плоскости и создаёт биение. Резьбу винта продувают и протирают тем же движением: забитая пылью резьба схватывается от нагрева и срывается при следующем выкручивании.
ВНИМАНИЕ! Бытовые смазки на резьбе винта под нож недопустимы. Медная паста, литол или масло снижают трение в витках, и заданный производителем момент 1,5–3 Н·м создаёт натяг вдвое выше расчётного — винт М3–М5 обрывает по резьбе. Часть производителей сборного инструмента кладёт в комплект собственный состав против схватывания, применяют только его и строго по инструкции к своей серии.
Ножи меняют комплектом целиком. Одна свежая пластина рядом с изношенной берёт на себя всю нагрузку, быстро садится и разбивает посадочное место.
Винты относятся к расходникам: шлиц разбивается после 15–20 циклов затяжки. Запасные винты стоят 30–80 рублей за штуку и выручают, когда ключ проворачивается в разбитой головке посреди заказа.
Итоги
Переход на сменные ножи оправдывает себя там, где инструмент работает регулярно и размер детали повторяется от партии к партии. Для разовой работы по массиву или мелких пазов монолитная фреза остаётся практичнее. Расчёт простой: посчитать количество переточек за год и сравнить их стоимость с ценой комплектов ножей.