

Компакт-плита ведёт себя на станке совсем иначе, чем ЛДСП или фанера. Инструмент, который спокойно проходит сотни погонных метров по мебельной плите, на HPL садится за первую же смену — кромка заваливается, торец покрывается рябью, по краю выреза идут белёсые сколы. Фреза по дереву выдерживает здесь 15–20 погонных метров, после чего уходит в утиль с закруглённой режущей кромкой.
.png)
Что такое HPL и почему он убивает обычные фрезы
HPL (High Pressure Laminate), он же компакт-ламинат или ДБСП, собирают из слоёв крафт-бумаги, пропитанных фенолформальдегидной смолой. Сверху и снизу пакета кладут декоративную бумагу с меламиновой пропиткой — она формирует цвет и рабочую поверхность. Пакет прессуют под давлением 90–100 бар при температуре 140–150 °C. Результат — монолит плотностью 1,35–1,45 г/см³ по всей толщине, без пор и пустот, толщиной от 2 до 25 мм.
Отверждённая фенольная смола работает как абразив: она царапает и стачивает режущую кромку с той же скоростью, с какой это делает стеклотекстолит. В износостойких сериях поверх декора идёт оверлей с частицами оксида алюминия — того же корунда, из которого делают шлифовальные круги. Такой лист снимает заточку с обычного твердосплавного зуба за десятки метров реза.
Вторая сложность — теплопроводность. HPL плохо отводит тепло из зоны резания. Отверждённая смола не плавится — при 200 °C и выше она обугливается. На торце остаётся тёмный ободок с осыпающейся коркой, под которой материал потерял прочность. Такую кромку исправит только шлифовка, а иногда придётся выбрасывать деталь.
ВАЖНО! Скол на HPL почти всегда белый и хорошо заметен — под цветным декоративным слоем идёт светло-коричневое или чёрное «ядро» из спрессованной бумаги. Замаскировать дефект кромкой или заглушкой невозможно, торец у компакт-плиты остаётся открытым.
Какие фрезы справляются с компакт-плитой
Практика мебельных и интерьерных производств свела рабочий набор к трём типам фрез.
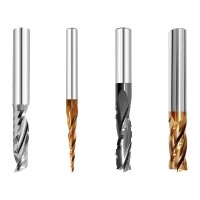
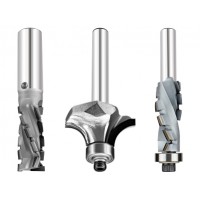
Рашпильные фрезы («кукуруза») с мелкой зубчатой насечкой по спирали. Насечка дробит стружку на короткие фрагменты, за счёт чего нагрузка распределяется по всей рабочей высоте, а не концентрируется на одной кромке. Такая геометрия тянет толстую плиту 10–25 мм за один-два прохода без перегрузки шпинделя. Торец после неё сохраняет мелкий рельеф от насечки, поэтому под чистовой контур оставляют припуск и проходят его отдельно.
Компрессионные фрезы с встречным направлением витков: нижняя часть тянет стружку вверх, верхняя — вниз. Слои материала прижимаются друг к другу изнутри реза, поэтому обе поверхности листа остаются чистыми. Рабочий диапазон начинается от 8 мм: нижний участок с прямой (выталкивающей) спиралью занимает 5–8 мм высоты, и на более тонком листе точка встречи потоков стружки уходит за пределы материала. Для плиты 3–6 мм берут фрезу со стружкой вниз (обратная спираль) на подложке из МДФ.
Алмазные фрезы PCD с напаянными поликристаллическими пластинами. Ресурс превышает твердосплавный в 30–50 раз, стоимость — в 8–15 раз. На потоке от 200–300 листов в месяц такой инструмент окупается за пару месяцев, для разовых заказов смысла не имеет.
Покрытие DLC — что оно реально даёт
Аббревиатура DLC расшифровывается как Diamond-Like Carbon, алмазоподобный углерод. Плёнку толщиной 1–3 мкм наносят в вакууме на готовую твердосплавную фрезу. Микротвёрдость покрытия достигает 3000–5000 HV против 1600–1800 HV у чистого твёрдого сплава, а коэффициент трения падает примерно втрое.
Для HPL важны оба свойства сразу. Твёрдость держит удар абразивной смолы, низкое трение снижает нагрев в зоне контакта и мешает налипанию нагара на кромку.
В каталоге OLMItool серия фрез-кукуруз DLC для HPL выполнена на твердосплавных заготовках CB-CERATIZIT — рабочие диаметры 6 и 8 мм с высотой реза 19 и 25 мм соответственно. Хвостовик равен рабочему диаметру, что позволяет ставить инструмент в стандартные цанги ER без переходников — на обрабатывающих центрах, присадочных станках и ручных фрезерах.
Режимы резания под компакт-плиту
Цифры ниже подходят как стартовая точка для станка с жёстким порталом и шпинделем от 3 кВт.
| Толщина HPL | Диаметр фрезы | Обороты, об/мин | Подача, мм/мин | Глубина за проход |
|---|---|---|---|---|
| 3–6 мм | 4–6 мм | 20 000–24 000 | 2 000–3 000 | вся толщина |
| 6–10 мм | 6 мм | 18 000–22 000 | 1 500–2 500 | 3–4 мм |
| 10–16 мм | 8 мм | 16 000–20 000 | 1 200–2 000 | 4–5 мм |
| 16–25 мм | 8 мм | 15 000–18 000 | 1 000–1 500 | 5–6 мм |
Ключевой параметр здесь — подача на зуб, для HPL она укладывается в диапазон 0,04–0,08 мм. Слишком медленная подача заставляет кромку тереться о материал вместо резания, и температура в зоне контакта растёт лавинообразно. Слишком быстрая перегружает зуб и вызывает скол по краю.
ВНИМАНИЕ! Обороты выше 24 000 об/мин на компакт-плите дают обратный эффект. На высоких оборотах падает подача на зуб, кромка переходит от резания к трению, и разогретая пыль забивает канавки фрезы плотной пробкой. Признак — дым из зоны реза и характерный запах фенола.
Подготовка заготовки и порядок работы
Компакт-плита несёт внутренние напряжения от прессования, поэтому от схемы крепления зависит половина результата.
Вакуумный стол держит лист по всей площади и гасит вибрацию; для плиты тоньше 6 мм добавьте подложку из МДФ 16–18 мм.
Углы внутренних вырезов засверлите сверлом Ø8–10 мм до основного прохода — это снимает концентрацию напряжений в точке поворота фрезы.
Радиус внутреннего угла держите от 5 мм, острый угол 90° со временем даст трещину под нагрузкой.
При работе компрессионной фрезой первый проход ведите на глубину, превышающую длину её нижней спирали (от 6–8 мм или сразу на всю толщину). Мелкий проход в 1–2 мм заставит работать только нижний виток, что неминуемо вырвет верхний слой декора.
Финишный проход: оставьте припуск 0,2–0,3 мм и пройдите его попутным фрезерованием на пониженной подаче, перекрывая фрезой всю толщину детали.
Обдув сжатым воздухом убирает стружку из реза и одновременно охлаждает инструмент. СОЖ на HPL применять смысла нет — материал не впитывает влагу, а мокрая стружка налипает на фрезу плотнее сухой.
Обработка торца после раскроя
Открытый торец компакт-плиты остаётся частью изделия, поэтому его доводят до финишного вида. Стандартные варианты — фаска 1×1 мм, скругление радиусом 2–3 мм или спил под 45° для стыковки панелей. Фаску снимают конической фрезой с углом 45° на оборотах 16 000–18 000 при подаче 2 000 мм/мин.
Шлифовка абразивом P180–P240 закрывает микротрещины на срезе. Пропуск этой операции проявляется через один-три месяца эксплуатации — от микродефекта начинает расти видимая трещина, особенно в зонах перепада влажности вроде выреза под мойку.
Ошибки, которые встречаются чаще всего
Вертикальное врезание (строго по оси Z) на полную толщину даёт подгар и вырыв слоёв на выходе инструмента — заходить в лист нужно плавно, под углом или по дуге. Встречное фрезерование по финишному контуру поднимает край декоративного слоя. Заготовка на струбцинах вместо вакуума вибрирует и оставляет волну на торце.
Отдельная история — попытка резать HPL болгаркой или диском по дереву с крупным зубом. Материал горит, кромка чернеет, деталь идёт в брак.
Заключение
Фреза с подходящей геометрией, обороты в пределах 15 000–22 000, дробный проход по 4–5 мм и вакуумное крепление дают торец, которому нужна только фаска и проход абразивом. Тестовый рез на обрезке той же плиты перед запуском партии занимает пять минут и показывает, куда сдвинуть подачу под конкретный станок.